Срок службы покрытий на основе преобразователей ржавчины составляет лишь около 60 % от срока службы покрытий на той же поверхности, в сравнении с подготовленной абразивоструйной очисткой. Этот факт вскрывает фундаментальное противоречие между «удобством» и «долговечностью».
В данной статье мы рассмотрим электрохимическую природу коррозии, научные границы технологии преобразования ржавчины, механизмы действия пассивирующих и протекторных грунтов, а также представим системное решение на базе продуктовой линейки АРТ индустрия.
1. Электрохимическая сущность коррозии металлов и механизмы отказа покрытий
Коррозия стали — это электрохимический процесс.
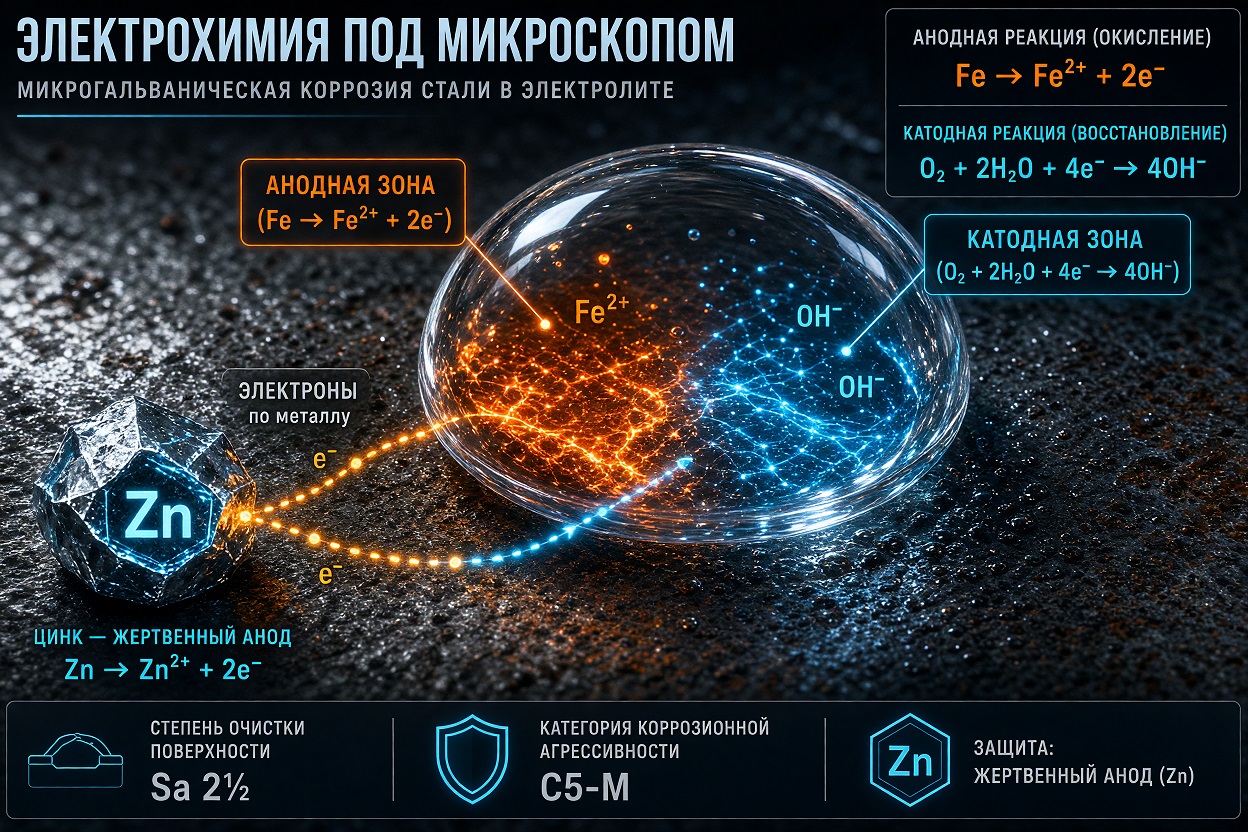
Во влажной среде на поверхности железа образуются микрогальванические элементы: в анодной зоне Fe → Fe²⁺ + 2e⁻, в катодной зоне O₂ + 2H₂O + 4e⁻ → 4OH⁻. Продукт коррозии — гидратированный оксид железа (Fe₂O₃·nH₂O) — обладает рыхлой, пористой структурой, а его объём составляет примерно в 2–6 раз больше объёма исходного металла.
Именно поэтому ржавой слой вспучивается и отслаивается от поверхности. Ключевой научный факт: сам ржавый слой обладает ионной проводимостью, а его пористая структура способна непрерывно адсорбировать влагу и электролит. Это означает, что если не удалённую до конца ржавчину просто «запечатать» покрытием, коррозионный процесс продолжится под плёнкой и в конечном итоге приведёт к вспучиванию и отслаиванию покрытия — тому самому «отслаиванию через полгода», с которым чаще всего сталкиваются пользователи.
Таким образом, принципиальное различие стратегий антикоррозионной защиты состоит в следующем: либо химически модифицировать ржавый слой, снизив его активность, либо механически полностью удалить ржавчину и создать целостную барьерную систему. Именно это определяет верхний предел долговечности лакокрасочной системы.
2. Научные границы технологии преобразования ржавчины
В основе преобразователей ржавчины (грунтов-преобразователей) лежит химическая реакция дубильной или фосфорной кислоты с оксидами железа, в результате которой образуется пассивирующий слой танната или фосфата железа. Например, фенольные гидроксильные группы дубильной кислоты образуют устойчивый пятичленный хелатный комплекс с Fe³⁺, превращая активный гидроксид оксида железа в относительно инертный комплекс. Теоретические ограничения этого химического подхода таковы: · Селективность реакции: преобразователь эффективен только в отношении Fe³⁺, его действие на Fe²⁺ и на металлическое железо ограничено.
При толщине ржавчины более 100 мкм реакция преобразования не достигает границы металл/ржавчина, и нижний слой ржавчины сохраняет активность.
· Нестабильность преобразованного слоя: образующийся комплекс танната железа при колебаниях температуры претерпевает обратимые процессы гидратации/дегидратации, а его коэффициент термического расширения не согласуется ни с подложкой, ни с верхним покрытием. Это и приводит к описанному в нормативах механизму отказа — «растрескиванию или вспучиванию».
· Опасность остаточной кислоты: если применяется преобразователь на основе фосфорной кислоты, не полностью прореагировавшая кислота остаётся в порах. Именно поэтому классические фосфатные преобразователи требуют тщательной промывки водой или щелочным раствором — иначе остаточная кислота под покрытием продолжит разрушать металл. Вывод: технология преобразования ржавчины применима для временной защиты или в малоответственных сценариях при остаточной тонкой ржавчине (<100 мкм), но не как окончательное решение для долговременной антикоррозионной защиты. Использование её в качестве финальной системы означает обмен долговременной надёжности защиты на краткосрочную целостность покрытия.
3. Три научных механизма защитного действия грунтов
В профессиональной системе защиты выбор грунта основан на чётких электрохимических принципах; грунты делятся на три типа.
3.1 Барьерные (изолирующие) грунты Ключевая функция эпоксидных и полиуретановых грунтов — создание физического барьера с низкой проницаемостью. Эпоксидные смолы обладают высокой плотностью сшивки и низкой паропроницаемостью, что эффективно блокирует доступ электролита к поверхности металла. Однако барьерный грунт сам по себе не обладает активной способностью подавлять коррозию. Как только в покрытии появляется механическое повреждение, обнажённый металл быстро начинает корродировать. Поэтому в средах с категорией коррозионной агрессивности C4/C5 (морская атмосфера, промышленные зоны с загрязнением) барьерные грунты необходимо сочетать с протекторными или пассивирующими грунтами.
3.2 Пассивирующие грунты Такие грунты содержат компоненты, способные пассивировать поверхность металла. Фосфат цинка — наиболее распространённый пассивирующий пигмент: в присутствии влаги он медленно высвобождает фосфат-ионы, которые на поверхности стали образуют нерастворимую пассивирующую плёнку фосфата железа. Хроматы обладают более сильной пассивирующей способностью, однако из-за токсичности и канцерогенности шестивалентного хрома их применение в гражданской сфере строго ограничено. Ограничение пассивирующих грунтов — малый радиус защитного действия: участки поверхности металла, удалённые от частиц пассиватора (например, в глубине царапины), не получают эффективной защиты.
3.3 Протекторные (жертвенные) грунты Это золотой стандарт тяжёлой антикоррозионной защиты. Цинконаполненные грунты содержат до 90 % (по массе) цинковой пыли; между частицами цинка и между цинком и стальной подложкой образуется электрический контакт. При наличии электролита цинк как анод корродирует первым (Zn → Zn²⁺ + 2e⁻), высвобождаемые электроны перетекают к поверхности стали, катодно поляризуя её до потенциала ниже коррозионного. Ключевое преимущество этого механизма: даже при повреждении покрытия обнажённая поверхность стали продолжает получать катодную защиту от окружающих частиц цинка. Эффективность цинконаполненного грунта зависит от содержания цинковой пыли и целостности проводящих путей. Согласно электрохимической теории, содержание цинка в сухой плёнке должно превышать критическую объёмную концентрацию пигмента (CPVC), чтобы между частицами цинка образовалась непрерывная проводящая сеть. При недостаточном содержании цинка покрытие переходит из режима катодной защиты в режим простого барьера и утрачивает активную защитную способность.
4. Системное решение на базе продуктовой линейки АРТ индустрия
АРТ индустрия как поставщик лакокрасочных и химических продуктов ценна не предложением «чудо-средства в один слой», а способностью предоставить согласованный системный набор материалов в соответствии с категорией коррозионной агрессивности среды. Ниже приведены рекомендуемые решения для различных сценариев.
4.1 Общепромышленная атмосфера (C2–C3): границы применимости схемы «грунт-эмаль» Для внутренних стальных конструкций, временных сооружений или декоративных элементов алкидная или акриловая грунт-эмаль является рациональным выбором с точки зрения затрат и эффективности. Такие продукты (упоминаемые в результатах поиска как «3 в 1») за счёт совмещения пассивирующих пигментов, например фосфата цинка, с плёнкообразующей смолой объединяют функции грунта и эмали. Условия применимости: степень очистки поверхности St2–St3 (ручная или механизированная очистка), контролируемая остаточная толщина ржавчины и требуемый срок службы 3–5 лет. В этих границах грунт-эмаль обеспечивает приемлемые защитные свойства. Использование за пределами этих границ (сильная коррозия, среда C4 и выше, ожидаемый срок службы более 5 лет) приведёт к отказу защиты.
4.2 Среднеагрессивная среда (C3–C4): система «эпоксидная грунтовка + полиуретановая эмаль» Для наружных стальных конструкций, промышленных объектов и элементов мостовых сооружений необходима многослойная система защиты: · Первый слой: эпоксидный грунт. Обеспечивает барьерную защиту, толщина обычно 80–150 мкм. Отличная водостойкость и химическая стойкость эпоксидной смолы делают её ключевым барьерным слоем в среднеагрессивных средах. · Второй слой: полиуретановая или акрилуретановая эмаль. Обеспечивает атмосферостойкость и декоративные свойства, толщина 50–80 мкм. Стабильность уретановых связей позволяет противостоять УФ-деградации, тогда как эпоксидная эмаль на открытом воздухе быстро мелеет.
4.3 Сильноагрессивная среда (C5-I/C5-M): система с цинконаполненным грунтом Для морских платформ, химического оборудования, подземных трубопроводов и конструкций длительного погружения цинконаполненный грунт является технически безальтернативным выбором: · Грунт: эпоксидный цинконаполненный грунт, содержание цинка в сухой плёнке — не менее 80 %. При нанесении необходимо строго контролировать толщину (обычно 60–80 мкм): превышение ведёт к недостаточной когезионной прочности покрытия. · Закрывающий слой: эпоксидная промежуточная эмаль с железной слюдкой, толщина 100–150 мкм. Чешуйчатое расположение пластинчатого пигмента железной слюдки удлиняет путь проникновения электролита. · Эмаль: в зависимости от среды выбирается алифатический полиуретан или полисилоксан, толщина 50–75 мкм. Ключевые технологические требования: перед нанесением цинконаполненного грунта поверхность стали должна быть очищена до степени Sa 2½ (абразивоструйная очистка), шероховатость Rz 40–70 мкм. Недостаточная чистота поверхности напрямую нарушает передачу тока катодной защиты, и цинконаполненный грунт вырождается в посредственное барьерное покрытие.
5. Выводы и инженерные рекомендации
Сущность антикоррозионной защиты металлов — это противодействие электрохимическим закономерностям с помощью инженерной системы, а не поиск «вечной чудо-краски». Популярные поисковые запросы отражают стремление пользователя к упрощению, однако научный факт таков:
1. Место технологии преобразования ржавчины: это больше способ предварительной подготовки, а не система защиты.
2. Незаменимость цинконаполненного грунта: в средах категории C4 и выше протекторная (катодная) защита — единственный механизм, продолжающий защищать металл после повреждения покрытия. Его стоимость выше обычного грунта, но стоимость в расчёте на год защиты обычно ниже.
3. Системное мышление: ни одно однокомпонентное покрытие — как бы его ни рекламировали — не заменяет полную цепочку правильная подготовка поверхности (60–70 % эффективности защиты) + согласованная лакокрасочная система + соблюдение технологии нанесения. Продуктовая линейка АРТ индустрия охватывает полную цепочку материалов — от цинконаполненных грунтов и эпоксидных грунтов до полиуретановых эмалей, — что позволяет подобрать согласованное системное решение для задач с различной категорией коррозионной агрессивности. Для получения подробных рекомендаций по схеме покрытий для конкретной среды (например, морская атмосфера, химическая атмосфера, подземные условия) обращайтесь к нашей технической команде за индивидуальным решением.
Рекомендации к выбору:
Обезжиривание и фосфатирование
Цинконаполненная эпоксидная грунтовка
Цинкосодержащая эпоксидная грунтовка
Полиуретановая грунт-эмаль с климатическим заключением системы окраски
Колеровка по RAL и доставка в день заказа.
Заказать